

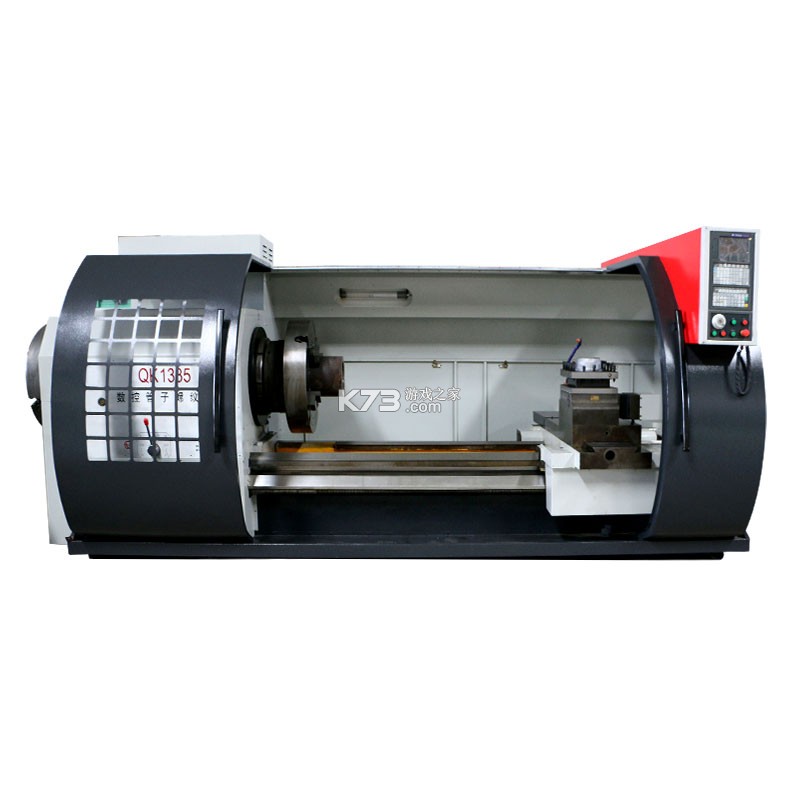
《车床圈》是一款面向机械加工行业从业者的垂直交流社区应用,围绕车床加工、数控技术、工艺经验分享等场景搭建起一个实用型内容平台。软件汇集了大量一线车工、编程人员和工艺工程师的实操心得,从基础操作到疑难杂症处理均有覆盖,对于刚入行的新手或是想要提升技能的老手都具备参考价值。界面设计偏向简洁实用,功能模块划分清晰,帖子浏览与互动操作响应流畅,整体使用门槛较低。用户可以在其中找到加工参数讨论、刀具选用经验、图纸解读技巧等贴近车间实际的内容,也能通过圈子互动结识同行、交流生产中遇到的各类问题。应用体积轻量,适合在手机端随时查阅与发布动态,满足机械加工人群碎片化学习与交流的需求。
- 专注车床加工垂直领域交流
- 帖子内容贴近车间实操场景
- 功能模块清晰上手难度低
- 适合新手查阅老手经验分享
- 轻量体积方便随时浏览互动
在机械加工圈子里,术语是沟通的基础,《车床圈》里经常能看到新手对着一堆行话发懵。了解常见专业术语的含义,能帮你在浏览帖子、参与讨论时更快抓住重点。车床加工涉及的名词大致可以分为几类:工件装夹类、切削参数类、刀具类、量具类以及工艺类。工件装夹方面,“卡盘”是最常见的夹持工具,三爪卡盘用于夹持圆形或正多边形工件,四爪卡盘则适合不规则形状,通过独立调整每个卡爪来校正位置。“顶尖”用于支撑细长轴类工件的端部,防止加工时因切削力产生弯曲变形,分为固定顶尖和回转顶尖两种,高速旋转场合多用回转顶尖以减少摩擦发热。“中心架”和“跟刀架”也是细长轴加工的常用附件,前者固定在床身导轨上支撑工件中部,后者随刀架移动支撑切削点附近,两者配合使用能有效控制工件让刀和振动。
切削参数类的术语直接关系到加工效率和表面质量。“切削速度”指工件待加工表面与刀具接触点的线速度,单位通常是米每分钟,车削不同材料需要匹配不同的速度区间,铸铁与铝合金的适宜速度差异明显。“进给量”指工件每转一圈刀具沿进给方向移动的距离,粗加工时取较大值以提高效率,精加工时减小进给量来降低表面粗糙度。“背吃刀量”也就是切削深度,等于工件待加工表面与已加工表面之间的垂直距离,通常根据加工余量和工艺要求分多次走刀完成。这三个参数相互制约,需要在效率、刀具寿命和表面质量之间找平衡,圈子里不少帖子都在讨论具体材料的参数搭配经验。
刀具方面的术语同样高频出现。“外圆车刀”用于车削工件外圆柱面,“端面车刀”负责加工垂直于轴线的端面,“切断刀”用来把工件从棒料上切下来,“螺纹车刀”则专门加工螺纹牙型。刀具材料常见的有高速钢和硬质合金两类,高速钢韧性好适合低速复杂刀具,硬质合金耐磨耐高温适合高速切削。刀尖圆弧半径、主偏角、副偏角、前角、后角这些几何角度参数决定了切削是否轻快、排屑是否顺畅,帖子中经常能看到老手根据加工现象反推角度是否合理。
量具类术语包括“游标卡尺”“千分尺”“百分表”“塞规”“环规”等,分别用于测量长度、外径、跳动量和孔径螺纹等。工艺类术语如“粗车”“精车”“半精车”对应不同的加工阶段,“倒角”用于去除锐边防止划伤,“退刀槽”为螺纹加工或磨削留出刀具退出空间,“中心孔”则是轴类零件加工前钻出的定位基准。把这些术语理顺,再去看《车床圈》里的技术讨论帖,理解起来会顺畅许多,也能更准确地描述自己遇到的加工问题,方便他人给出有针对性的建议。
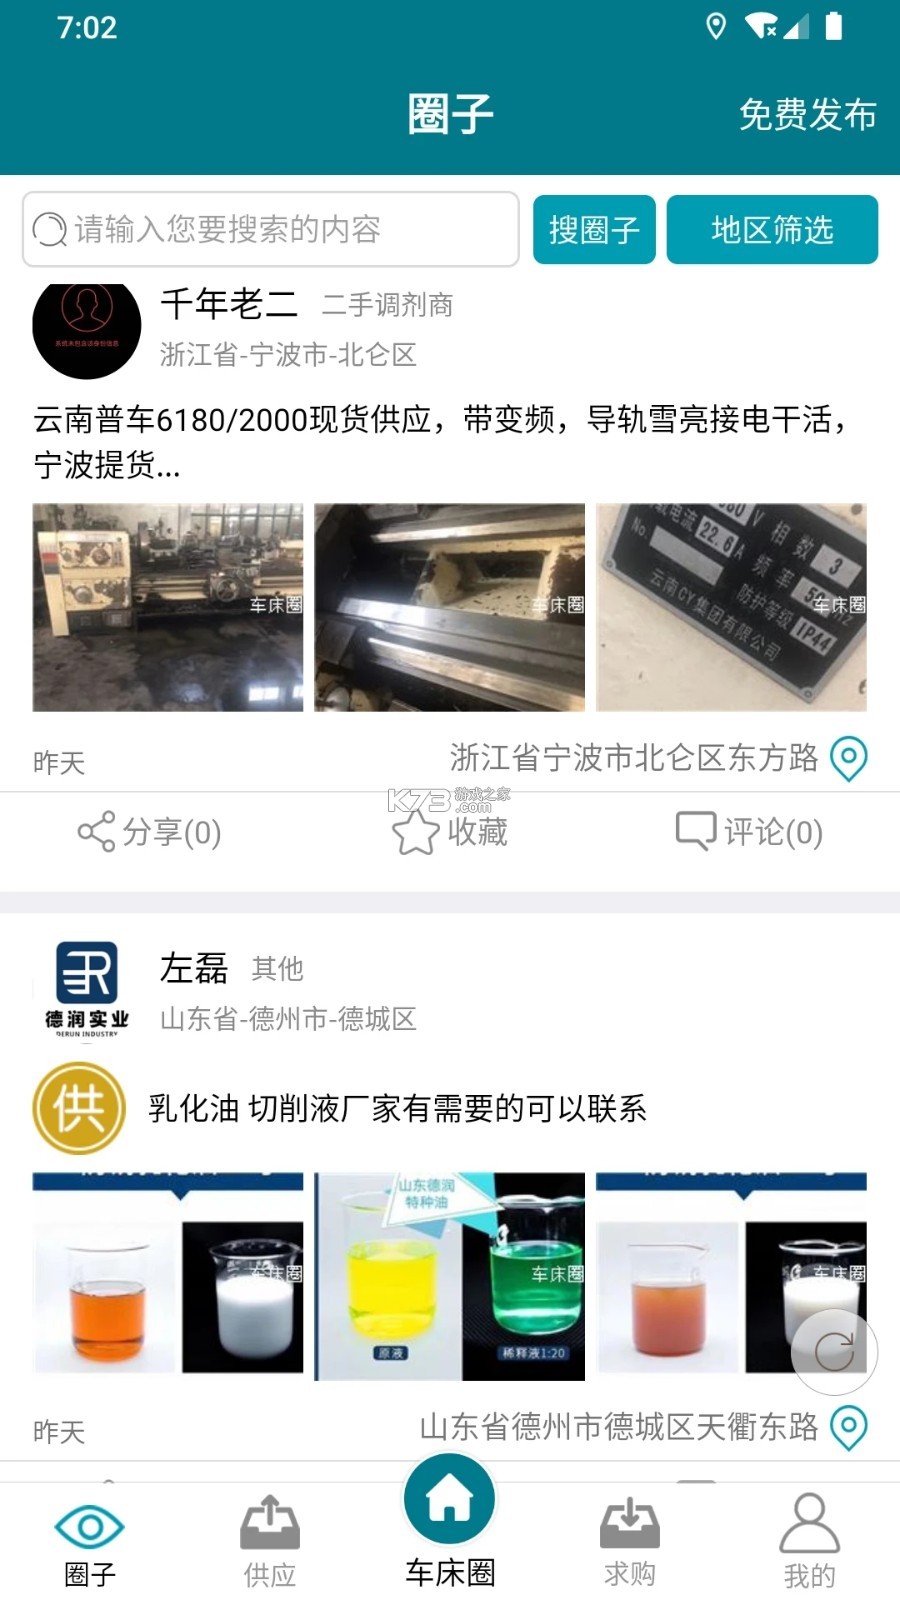
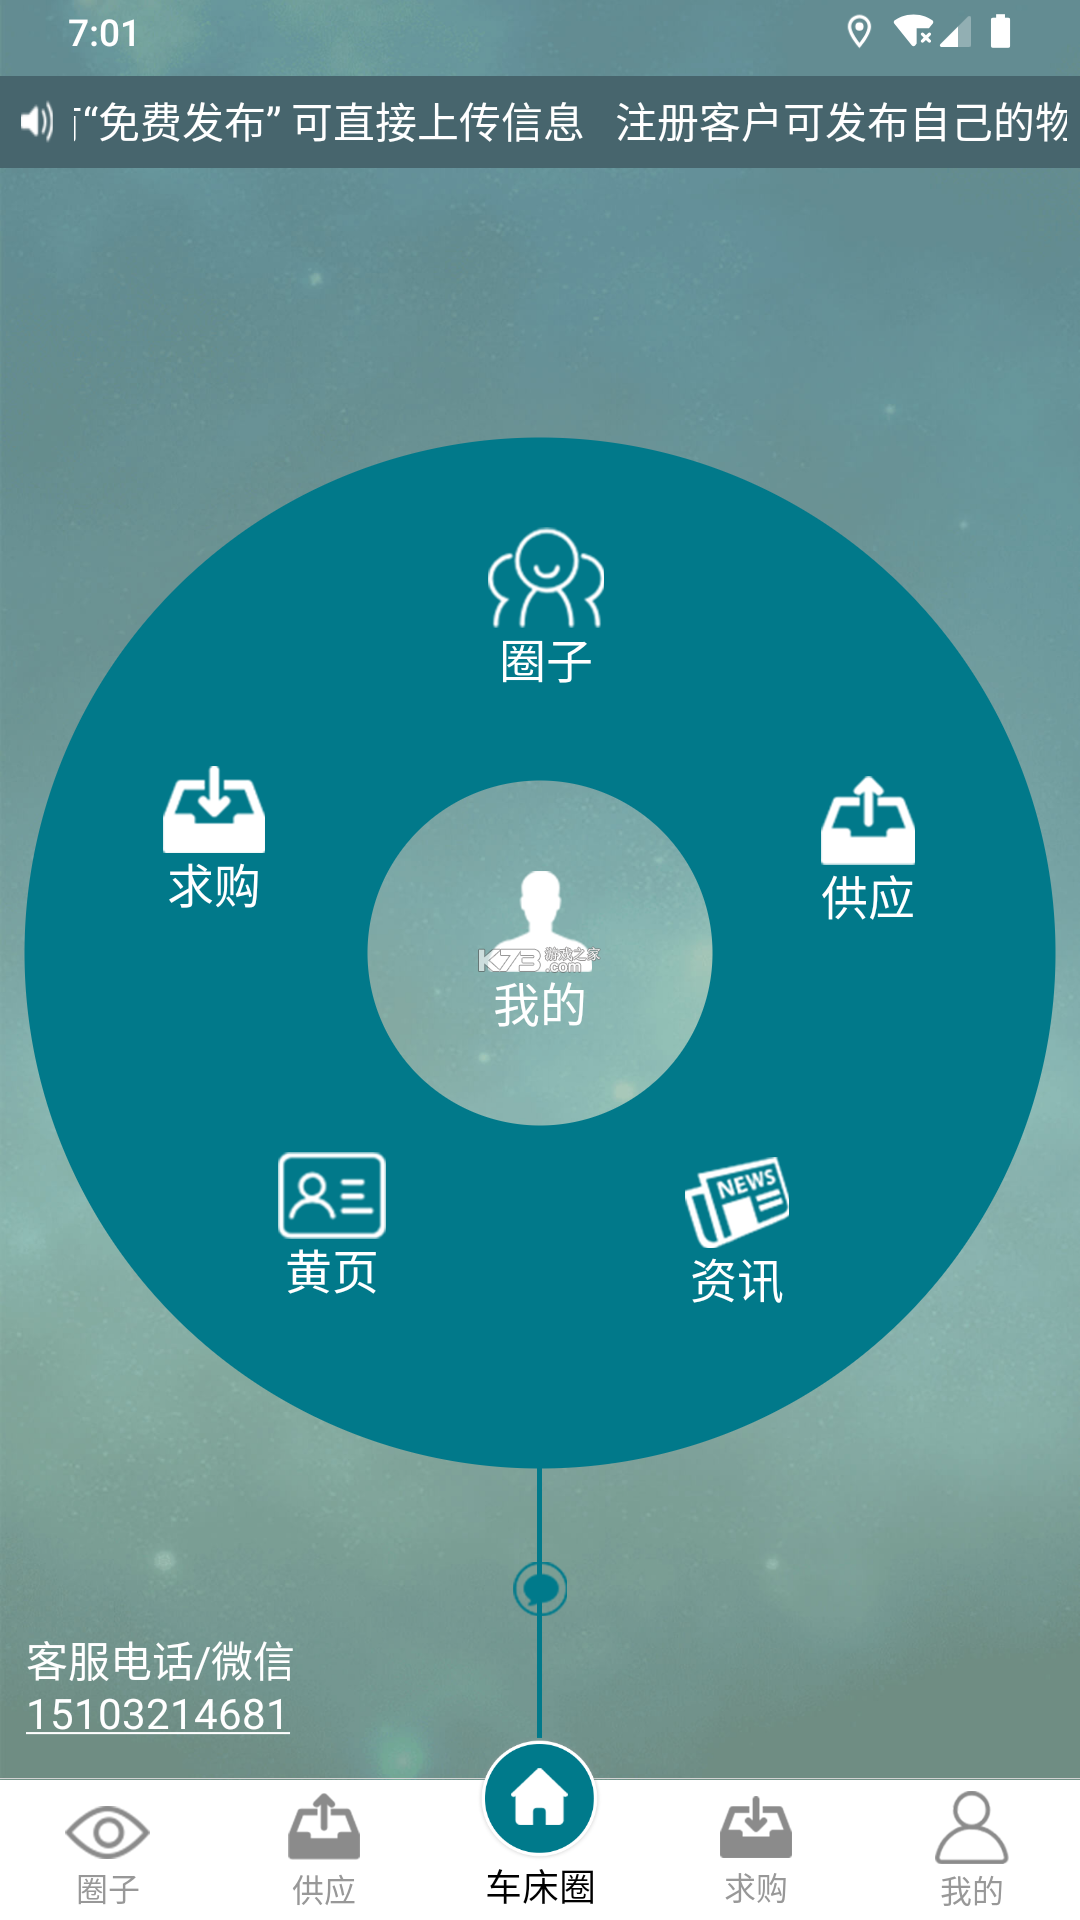
《车床圈》的功能布局围绕内容获取与互动展开,主界面通常分为推荐信息流、圈子分类和消息通知几个板块。推荐信息流按时间与热度混合排序,展示最新发布的帖子与热门讨论,适合快速浏览行业动态。圈子分类把内容按加工类型、设备型号、工艺方向等维度归入不同板块,用户可以根据自己的关注点进入对应圈子,减少无关信息干扰。消息通知集中展示评论回复、点赞和系统提醒,方便及时跟进互动。
| 功能模块 | 作用说明 | 使用提示 |
| 发帖交流 | 发布加工问题或经验分享 | 配图描述更易获得回复 |
| 圈子分类 | 按工艺与设备归类内容 | 先选圈子再浏览更聚焦 |
| 搜索查找 | 按关键词检索历史帖子 | 用具体术语搜结果更准 |
| 消息通知 | 接收回复与互动提醒 | 开启通知避免漏看回复 |
优化技巧:浏览帖子时善用搜索框,输入具体加工现象或刀具名称比泛泛提问更容易命中已有讨论。发帖求助时把材料、设备型号、加工参数和具体现象描述清楚,配上工件或刀具的照片,回复质量和速度都会明显提升。参与讨论保持礼貌,对有帮助的回答点赞或回复致谢,社区氛围靠大家共同维护。
系统说明:应用安装后首次打开可能需要授予存储权限用于图片缓存和发帖配图,若拒绝授权会影响图片上传功能。在设置中可调整字体大小与消息提醒方式,夜间使用建议开启深色模式减少屏幕刺激。应用内内容以用户发布为主,浏览时注意甄别信息适用性,涉及具体工艺参数建议结合自身设备实际情况验证后再采用。
薄壁圈类零件在车削加工中变形是让不少车工头疼的问题,圈子里关于这个话题的讨论一直很活跃。薄壁件刚性差,装夹力稍大就会产生弹性变形,切削热和残余应力也会让工件在加工后慢慢走形,尺寸精度和圆度都难以保证。要解决这个问题,得从装夹方式、切削参数、刀具选择和工艺路线几个方面综合入手。
装夹环节是控制变形的第一关。用三爪卡盘直接夹持薄壁圈外圆,夹紧力集中在三个点上,工件容易被压成三角形状,松开后回弹导致圆度超差。比较稳妥的做法是增加接触面积,比如使用软爪并按照工件外圆尺寸镗出贴合弧面,让夹紧力均匀分布。对于精度要求高的薄壁圈,可以采用轴向端面压紧的方式代替径向夹紧,把工件放在胎具上通过端面压板固定,径向不受力自然就不会产生夹持变形。也可以在工件内孔插入与内径配合的支撑环或涨力芯轴,从内部撑住壁厚再加工外圆,加工完一端再调头处理另一端,交替去除余量让应力逐步释放。
切削参数的选取要偏向轻切削多走刀。粗车时背吃刀量过大会让切削力骤增,薄壁件承受不住就产生让刀和振动。把总余量分成多次小切深走刀,每次背吃刀量控制在较小范围,进给量适中偏小,切削速度根据材料选择中低速区间,减少切削热的集中产生。精车阶段更要注意,最后一刀切深不宜过小以免刀刃在硬化层上摩擦,也不宜过大引起新的变形,留出均匀的精加工余量一次走完效果往往更好。切削液要充分浇注到切削区,帮助散热并冲走切屑,降低热变形的影响。
刀具几何角度和工艺顺序同样关键。选用主偏角较大的车刀可以减小径向切削力,让切削力更多指向轴向,对薄壁件更友好。刀尖圆弧半径不宜过大,锋利一些的刃口切削轻快,减少挤压变形。工艺安排上,粗加工后可以安排去应力处理或自然时效,让材料内部应力释放一部分再精加工。对于两端都需要加工的薄壁圈,采用“夹一端车另一端、再调头夹已加工面车剩余部分”的方式,每次夹持都使用软爪或胎具保护已加工表面,避免夹伤和变形。测量时也要注意,薄壁件在卡盘上量出的尺寸和松开后可能不一致,应在自由状态下测量才能反映真实尺寸。
《车床圈》里有不少老师傅分享过自己加工薄壁圈的具体案例,包括胎具制作细节和参数记录,遇到类似工件时翻一翻相关帖子,往往能找到可以直接借鉴的思路。加工这类零件耐心比技巧更重要,每一刀都留有余地,逐步逼近最终尺寸,比一次到位再返工要稳妥得多。
车端面出现一圈圈的纹路是车削加工中的常见现象,纹路形态不同对应的原因也不一样,判断清楚才能对症处理。端面车削时刀具沿径向进给,工件旋转,如果出现规则的螺旋状纹路,多半与进给量偏大或刀具安装不正有关;如果纹路细密且伴随振颤感,则要往振动和刚性方向排查。
进给量过大是端面出现明显圈纹的直接原因之一。每转进给量越大,刀尖在端面留下的螺旋痕迹越粗,肉眼看起来就是一圈一圈的凸起纹路。精车端面时把进给量降下来,同时适当提高切削速度,表面粗糙度会明显改善。刀具安装方面,车刀伸出刀架太长会降低刚性,切削时产生让刀和振动,端面就容易出现波纹。控制刀具伸出长度,确保刀杆夹紧牢固,刀尖对准工件中心高,能减少这类问题的发生。
机床主轴间隙和导轨磨损也会在端面加工中暴露出来。主轴轴向窜动会让端面产生周期性波纹,用百分表顶住端面转动主轴可以检查窜动量,超差需要调整主轴轴承预紧。溜板与导轨之间的间隙过大,横向进给时刀架晃动,端面纹路会呈现不规则分布。中滑板丝杠磨损导致的爬行现象同样会在端面留下痕迹,进给时感觉不顺畅或有顿挫感就要留意这个方向。
工件装夹刚性不足引起的振动也不容忽视。薄壁或悬伸较长的工件在端面切削时容易产生颤振,端面纹路呈扇形或放射状分布。增加支撑、减小悬伸、降低切削力都能缓解。刀具磨损后刃口变钝,切削时挤压代替切削,端面会出现挤压亮纹并伴随毛刺,及时换刀或刃磨就能解决。
优化技巧:排查端面圈纹可以按从简到繁的顺序来,先检查进给量和刀具安装,再查主轴和导轨间隙,最后考虑工件刚性和切削参数匹配。每次只调整一个变量并观察纹路变化,更容易锁定真正原因。平时做好机床保养,导轨润滑和丝杠清洁到位,很多表面质量问题会自然减少。
套丝是在车床上加工外螺纹的常用操作,与车螺纹不同,套丝使用板牙作为刀具,适合加工直径较小的外螺纹,效率比车刀挑螺纹高,在批量小件加工中应用广泛。套丝操作看似简单,实际有不少细节需要注意,操作不当容易造成螺纹乱扣、板牙崩齿或工件表面拉伤。
套丝前的准备工作直接影响加工质量。工件端部需要先车出倒角,倒角直径略小于螺纹小径,这样板牙容易切入且螺纹起始端整齐。工件外圆直径要控制准确,过大板牙切不动或崩齿,过小则螺纹牙型不完整。套丝前在工件表面涂少量润滑油,能减少摩擦让板牙切入顺畅,延长板牙使用寿命。板牙安装在套丝工具上要固定牢靠,确保板牙端面与工件轴线垂直,歪斜会导致螺纹牙型偏斜甚至板牙损坏。
套丝操作时把板牙对准工件端部,施加轴向压力让板牙切入,同时保持工件低速旋转。切入初期压力要稳,让板牙自然咬入,不要猛推以免崩齿。板牙进入工件后轴向压力可以减小,主要靠板牙自身的螺纹引导继续切削。对于钢件等较硬材料,可以分几次套丝,每次切到一定深度后退刀排屑,再继续切入,避免切屑堵塞把板牙挤坏。套丝过程中适时反转断屑,切屑排出顺畅,螺纹表面才会光洁。
强制操作:套丝时严禁工件高速旋转时强行推入板牙,必须低速配合缓慢进给,否则板牙极易崩裂飞出造成危险。机床未停稳前不要用手触碰板牙或工件螺纹部位,铁屑要用钩子或刷子清理,不要用手直接抹。加工完成后先退刀再停机,确认板牙完全脱离工件再松开尾座或刀架。
套丝常见问题中,螺纹乱扣多因板牙歪斜或工件直径偏大引起,重新对正并修整工件外圆即可改善。板牙崩齿往往发生在切入瞬间用力过猛或工件材料有硬皮,适当降低切入速度、去除硬皮能减少发生。螺纹表面粗糙则与润滑不足和切屑排出不畅有关,加大润滑、勤退刀断屑是有效办法。《车床圈》里关于套丝的经验帖不少,遇到具体材料或规格问题时搜索一下,能找到同行的实操记录作为参考。操作熟练后套丝加工效率很高,掌握好细节就能稳定产出合格的螺纹。
| 软件名称 | 功能优势 | 评分 |
| 机械加工圈 | 机加工行业交流社区 | ★★★★☆ |
| 数控车床 | 数控编程学习与参数查询 | ★★★★☆ |
| 机械制图 | 图纸识读与绘制辅助 | ★★★★☆ |
| 工具手册 | 刀具参数与切削用量查询 | ★★★★☆ |
| 工业导航 | 工业品采购与标准查询 | ★★★☆☆ |
我要评论 查看全部评论 (0)>>
 下载

 植物大战僵尸2
 fl studio mobile
 樱花庄的宠物女孩
 九号出行
 手动挡停车场2
 海岛大亨5
 手动挡停车场
 火柴人战争遗产